

Na kisalu ya bilumbu yai,masini ya kusoda, ti kikalulu na bo ya kuswaswana ya kubasisa kura ya ngolo na mbala mosi, kemonisaka mutindu ya kuyituka ya kusoda mpi mambote ya kubumba ngolo-na bisika ya kuswaswana, mu mbandu bisalu ya elektroniki, kusala bakamio, mpi kusala bima ya ngolo. Bamasini yai kebumbaka kura na ba capaciteur mpi na nima yo kebasisaka yo nswalu sambu na kusala nde bima yina bo kesadilaka kusala kukuma tiya nswalu mpi yo vukana.
Kansi, mbala mingi bantu mingi yina kesalaka kisalu ya kusoda ketulaka ve dikebi na kisalu ya mfunu yina ngolo ya ba électrode kevandaka na yo na kisalu ya kusoda. Kuyidika mbote ve pression ya ba électrode, mingi-mingi pression ya kuluta ndilu, lenda vanda ti bupusi ya ngolo na formation mpi na ngolo ya ba nuggets ya soudure, mpi yo lenda nata mambu mingi ya mpasi na yina me tala qualité ya soudure, ebuna yo lenda bebisa kisalu ya mvimba mpi kutudila ntima ya kima yina.

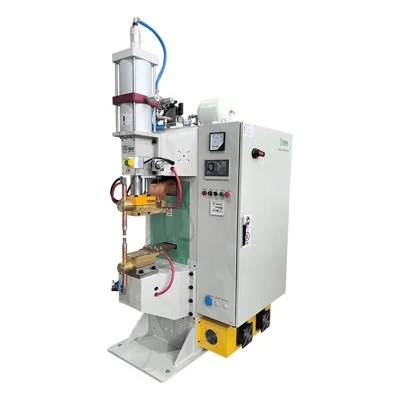

Disolo yai ta tadila mbote-mbote mitindu ya siki-siki yina pression ya ngolo ke vandaka ti bupusi na kisalu ya kusoda ya ba soudeur ya CD mpi ta pesa ngindu ya kusala mambu mbote na mutindu mosi ya me simbama na bisalu ya ba insi mpi na bansangu ya siansi. Lukanu kele ya kusadisa bantu ya mumbongo na kutomisa mutindu ya kusoda mpi kusala kisalu mbote.
Munsiku ya Ntu-Diambu: Inki Mutindu Pression Ke Bebisaka Kikalulu ya Soudure?
Na ntangu ya masini ya kusoda ya capaciteur, pression ya électrode kele parametre physique ya mfunu yina ke vukisaka kima ya kusadila na électrode. Yo ke zabaka mbala mosi ngolo ya kukutana na kisika yina bo ke souder mpi mutindu ya kupesa tiya. Kusala soudure ketulaka ntima mingi na tiya ya Joule (Q=I2Rt) sambu na kuyoka na kisika mosi buna kima yina bo kesadilaka mpi kusala kima mosi ya bo kebingaka nugget ya kusoda.
Na nzila yai, .courant (I), résistance (R), mpi ntangu (t)kele bima tatu ya mfunu. Pression ya ba électrodes ke twadisaka na mutindu ya kukonda nzila mutindu tiya ke basikaka mpi ke kabulaka yo na mutindu yo ke vandaka ti bupusi na résistance ya contact (R).
Kana electrode ke tula ngolo ya kufwana na kima yina bo ke sala, yo ke salaka nde kura kukangama mbote na kati ya bima yina bo ke sala mpi na kati ya bima yina bo ke sala ti ba électrode. Yo ke basisaka ngolo ya kufwana ya kukangama, yo ke pesaka nzila nde tiya kuvukana nswalu ntangu kura ke basikaka sambu na kusala kima mosi ya ke soudé mbote. Kansi, kana pression me katuka na kisika ya mbote, equilibre yai ya fioti ke bebaka, ebuna yo ke salaka nde soudure kukuma diaka ve mbote.

Bampasi iya ya nene ya pression ya ngolo na qualité ya soudure .
Kuluta ngolo ya electrode ke nataka ve ntangu yonso bambuma ya mbote ya kusoda. Kansi, yo lenda kuma muntu yina ke fwaka bantu na mutindu ya kubumbana ya CD, mpi yo lenda nata bifu yai ya ke monanaka mingi:
1. Kukulumusa Bunene ya Nugget ya Soudure mpi Kukulumusa Ngolo .
- Mekanisme ya teknike:Kuluta ngolo ya electrode ke kumisaka mingi kisika yina electrode ke simbaka ti kima yina bo ke sadilaka. Na kutadila Nsiku ya Ohm mpi Nsiku ya Joule, kana kisika ya bo ke simbaka bima mingi, yo ke salaka nde densité ya courant (J) na konso kisika yina bo ke simbaka bima kukuma fioti, kansi ngolo ya bima yonso yina ke simbaka bima (R) ke kulumukaka mpi. Sambu tiya ya kusoda kele kiteso mosi ti carré ya courant mpi ya résistance (Q=I2R), kufiotuna ya résistance ke kulumusaka mbala mosi tiya yina ke basikaka na kisika yina bo ke souder. Tiya ya kufwana ve ke kangaka kima yina bo ke sala na kuyoka mbote-mbote, ebuna yo ke salaka nde nene ya nsinga ya bo me souder kuvanda fioti kibeni kuluta mutindu bo vandaka kuyindula. Bansosa ke monisa nde kana ngolo ya ba électrode me luta kiteso ya mbote na 20%, diametre ya nugget ya soudure lenda kulumuka na 10% tii na 15%.
- Bidimbu ya ke monana:Ba soudure ke monana "na nene fioti" to "na nsi ya -ya kukota." Na ntangu ya kumeka ya kukangama to ya kuzenga, ngolo ya bima yina bo me vukisa lenda lungisa ve mambu yina bo ke lombaka sambu na kisalu yina bo me sala, to nkutu kupasuka na ntwala ya ntangu, ebuna yo lenda bebisa ngolo bumosi ya bima yina bo me tunga mpi ngolo ya bima yina bo me sala sambu na kunata bima.
2. "Soudure ya madidi" Phénomène mpi Kufwa ya Bima
- Nsiku ya Termodinamika:Na nsi ya ba mpasi ya ngolo-, vitesi ya tiya yina ke katukaka na kima ya kusadila tii na electrode ke kumaka nswalu. Ediadi divananga nzila yambote ya katula e tiya muna zunga kia soude. Kukatula ya tiya nswalu ke kangaka kisika ya bo ke souder core nzila ya kuvukisa tiya ya kufwana sambu na kuyoka, yo ke salaka nde kima yina bo ke sala kukuma madidi mpi kukuma ngolo na ntwala nde yo vukana mbote-mbote. E diambu diadi diyikilwanga vo "soudura froida."
- Bidimbu ya Kikalulu:Ba soudure ya madidi ke monisaka mingi-mingi kifwanisu ya ngolo, ya kele ti ba pore, "bonso slag-", ti microstructure ya kati yina kele ve -dense mpi bambuma ya ngolo. Ediadi difilanga e nitu mu lembi kala ye ngolo za nitu yo kulula e ngolo zayingi. Na bisadilu yankaka, ngolo ya kuzenga lenda kulumuka na 15% tii na 20% kana beto fwanisa yo ti ba soudure ya mpamba.
3. Bifu ya Ntoto mpi Kubasisa .
- Bikuma ya nitu:Kuluta ngolo ya electrode ke salaka nde ba concentrations ya stress localisé kuvanda na zulu ya kima yina bo ke sala. Kana courant ya soudure ke luta, kibende yina me kuma tiya mingi na kisika yina, na nsi ya pression ya ngolo, ke vandaka ti kikalulu ya kubeba mpi ke basikaka na nganda, ebuna yo ke salaka bibende yina ke panzanaka (expulsion). Kaka na ntangu yina, kana bo pusa yo mingi, yo lenda bika bisika ya ke monana na nziunga ya kisika yina bo me souder, mpi yo lenda bebisa kitoko ya kima yina.
- Kikalulu ya zulu:Kubasisa ke bebisaka kaka ve bisadilu mpi kisika ya kisalu kansi yo lenda sala mpi nde bima ya makasi kuvanda na nziunga ya kisika yina bo me souder, mpi yo lenda bebisa mutindu bo ke vukisaka bima mpi ke sadilaka yo na nima. Na ndambu yankaka, kukangama ya mudindu kelembisaka nene ya mbote ya kima yina bo kesadilaka, yo kesalaka nde bantu kuvanda ti bisika yina bo ketulaka basusi mpi yo kefyotunaka ngolo ya kulemba. Ba norme ya industrie ke tadilaka mingi-mingi mudindu ya kukangama yina me luta 15% tii na 20% ya nene ya papie bonso kifu ya ngolo.
4. Kukulumusa Luzingu ya Bisadilu mpi Kuyidika Mbongo ya Kuyidika Yo .
E nsongo miayingi ke mifwasanga kaka e mpila ya soude ko, kansi mifilanga mpe e sadilwa ya soude mu fwasa nswalu. Ba électrode yina bo ke tulaka na pression ya kuluta ndilu ke monaka mpasi mingi na nzila ya mecanique, yo ke salaka nde bansongi ya ba électrode kubeba nswalu mpi kubeba, yo ke lombaka nde bo lwata yo to bo yingisa yo mbala na mbala. Dyaka, ba système ya pression hydraulique to pneumatique yina kesalaka na nsi ya bima ya kilo ya kezingaka mingi takutana ti kubeba ya nswalu ya bima ya mfunu bonso ba scellés ti ba valves, kukumisa mingi ntalu ya ba mpasi ya bisadilu mpi mbongo ya kuyidika, ebuna yo takumisa nkufi luzingu ya bisadilu.
Mayele ya kuyidika mambu mbote: Kulungisa “Ratio ya Wolo” ya Pression mpi ya Courant .
Sambu na kununga bampasi ya mbi ya pression ya ngolo mpi kusala mbote na kisalu ya kusoda na CD, yo kelombaka kusadila ngidika mosi ya siansi mpi ya ngidika ya kutwadisa mpi ya kuyidika mambu na mutindu mosi ya mbote.
1. Kuyidika Pression ya Siansi: Kuyidika Pression na Bima .
E nkubika za nsongo mia electrode ke zisikididi ko; bo fwete yidika yo mbote-mbote na kutadila mutindu ya kima yina bo me sadila, nene na yo mpi mutindu kura ke nataka kima yina bo ke sala. Na nsi, beto ke tubila mwa ba referansi yina me simbama na mambu yina bo me kutanaka ti yo:
| Mutindu ya bima | Kitini ya nene (mm) | Kisika ya bo ke lombaka (N) | Bisika ya kusadila mingi |
Bakomantere |
| Bima ya fioti (Kibende ya fioti ya carbone) | < 0.5 | 500 - 1000 | Bima ya elektroniki, bisadilu ya sikisiki | Kukanga nzila na kukangama ya kuluta ndilu mpi na bima ya fioti-fioti ya kusoda . |
| Bima ya nene ya kati-kati-(Kibende ya Carbone ya Fioti) | 0.5 - 1.5 | 1000 - 2000 | Bitini ya kamio, bima ya ngolo | Kuzikisa nde bo ke solulaka mbote mpi ke buyisaka kubasisa bo |
| Bima yina ke nataka kura mingi (Cuivre, Aluminium) | 0.1-1.0 | 1500-2500 | Kukangama ya ba batterie, bitini ya ke nataka kura | Yo ke lombaka nde bo yika courant na mbala mosi sambu na kuyidika tiya yina ke basikaka |
Sambu na bima yina ke nataka tiya mingi, sambu na mutindu yo ke katulaka tiya nswalu, yo ke lombaka mbala mingi kusadila ngolo ya electrode ya ngolo kuluta bima yina ke nataka ve tiya mingi mpi yina kele ti nene ya kiteso mosi sambu na kufiotuna ngolo ya bima yina ke simbaka tiya. Na ntangu mosi, bo fwete yika ngolo ya kusoda sambu na kuzikisa nde tiya ya kufwana ke kota. Mu mbandu, ntangu bo ke souder kwivre, yo lenda lomba nde bo yika pression na 20% tii na 30%, mpi bo yika courant ya kusoda na 15% tii na 25%.
2. Sinkronizasio ya Baparametre ya Dynamique: Mayele ya Kufuta Ntangu mpi Ntangu .
Pression ya ba électrode, courant ya kusoda, mpi ntangu ya kusoda ke wakana. Ntangu bo ke yidikaka ngolo, bo fwete futa baparametre ya nkaka na mutindu mosi ya ngolo sambu na kutanina equilibre ya tiya na kisika yina bo ke souder.
- Nsoba ya sesepi:Kana pression ya ba électrode ke kuma mingi sambu na bikalulu ya bima to mambu yina bo ke lombaka sambu na kisalu, courant ya kusoda fwete kuma mingi na kiteso ya 10% tii na 20%. Ediadi difutanga e fulu kia tiya kikulukanga kivaikisanga e ngolo za nsongo, ediadi disadisanga mu kala ye nene ye ngolo za nsongo mia soudure. Mu mbandu, kana mpasi me kuma mingi na 10%, bo lenda tadila kutomisa ya ntete ya courant na 5% tii na 8%.
- Kufuta Ntangu:Kuyidika ntangu ya kubasisa masa na mutindu ya mefwana (mingimingi na basegonde 5 tii na 10) kepesaka ntangu mingi sambu na kuvukisa tiya. Dyambu yai kesadisaka mingimingi na mambu yina pression ya ngolo kesalaka nde tiya kukatuka nswalu, ebuna yo kesadisaka na kusala kima mosi ya ngolo ya bo mesala ti soudure.
- Kubongisa bisalu:Kusadila "manaka ya petepete" (disongidila, courant ya fioti mpi ntangu ya kubasisa masa ya nda) kumosi ti pression ya kufwana lenda fiotuna kubasika mpi kutomisa stabilité ya kisika ya kusoda. Na ndambu yankaka, "manaka ya ngolo" (courant ya ngolo, ntangu ya nkufi) kelombaka kusala mambu na sikisiki yonso na kufwanisa bupusi.
3. Nzila ya Kutanina mpi ya Kuzikisa Kikalulu .
Kulanda na kutanina bisadilu mpi kuzikisa mbote-mbote mutindu yo kele kele mfunu mingi sambu na kuzikisa nde kisalu ya kusoda na CD kele mbote.
- Luyalu ya ba électrode:Tala mbala na mbala kana ba électrode me beba mpi sala polise to kukanga yo sambu na kutanina mutindu ya mbote mpi kisika yina nsongi ya ba électrode ke simbaka. Ba électrode ya kubeba ke nataka résistance ya contact ya kukonda ngolo, yina ke bebisaka qualité ya soudure.
- Kuyidika ngidika:Bantangu ya nkaka, tula ngidika ya ngolo ya soudeur ya CD sambu na kuzikisa nde ngolo na yo ke basika mbote mpi yo kele mbote, yo ke lombaka mingi-mingi nde yo vanda ti kisika ya kukanga ntima na kati ya ±5%.
- Kulandila bima:Landa mbote-mbote mutindu bima yina ke basisaka masa na masa to na pneumatique ke lwataka, mu mbandu ba cylindre, ba valve mpi ba tuyau. Kuyingisa nswalu bima yina me kuma ntama sambu na kubuyisa bansoba ya pression yina ke katukaka na kubeba ya bisalu ya systeme.
- Kutala na meso:Na nima ya konso kisalu ya kusoda, bantu yina ke salaka kisalu ya kusoda fwete tala na meso kisika yina bo me souder sambu na kuzaba kana yo kele ti mudindu ya kukangama, kana yo kele ti bima yina bo me basisa, mpi kana yo ke monana mutindu mosi. Kukangama mingi to kubasisa kele bidimbu ya mbala mosi ya kemonisa nde bo mepusa muntu na kusala mambu mingi kuluta ndilu.
- Kumeka ya mekanika:Kusala mbala na mbala baekzame ya kuzenga, baekzame ya kukangama, mpi baekzame yankaka ya bisalu ya mekanika sambu na kuzikisa na kiteso ya ngolo mpi bumosi ya bisika yina bo mevukisa. Sambu na ba cas ya formation ya nugget ya kufwana ve to ngolo ya kukonda nsiku, meka kukulumusa pression na 5% tii na 10% na ntangu nge ke yika courant na 10% tii na 15% sambu na optimisation.
Kadre ya kusadila
Kusadila mbote baparametre ya pression ya soudeur ya CD kelombaka ngidika mosi ya kuyidika mbote sambu na kuzikisa nde bisalu kele mbote mpi nde bima kele mbote:
- Kusala Base ya Baparametre ya Luyantiku:Kusala bansangu ya sikisiki ya baparametre ya kusoda sambu na bima ya kuswaswana yina bo ke vukisaka, nene na yo, mpi mambu yina bo ke lombaka sambu na kusoda. Yo fwete vanda ti pression ya électrode yina bo ke lombaka, courant ya kusoda, mpi ntangu. Ba nsangu yayi fuana katuka na validation ya kumeka mpe na pratique ya production.
- Metode ya kuyidika mambu:Ntangu nge ke yidika baparametre, sadila mayele ya "bitambi ya fioti, iteration ya nswalu". Konso nsobolo fwete vanda na kati ya 5%, mpi bupusi na yo na mutindu ya kusoda fwete monana. Buya bansoba ya nene mpi ya kukonda mfunu.
- Mambu ya me tala mutindu ya kusala mambu:Kutanina bansangu ya sikisiki ya ketubila mutindu bo kesalaka kisalu ya kusoda sambu na konso kimvuka to modele ya kima mosi, ti baparametre yina bo kesadilaka, bamvutu ya kutala kana bima kele mbote, mpi bampasi yina bo kutanaka ti yo na mutindu bo vandaka kuyidika mambu. Ediadi disadisanga mu zaya e nsangu yo kwamanana tomesa e nsangu.
- Kuzikisa mutindu bisadilu ke salaka mbala na mbala:Katula kuyidika yo konso kilumbu, sala bansosa ya mvimba sambu na kuzaba kana soudeur ya CD ke sala mbote mbala na mbala, mu mbandu, kuzaba mbote-mbote mutindu ba capteur ya pression ke salaka, mutindu courant ke basikaka, mpi mutindu bo ke twadisaka ntangu.
- Formation ya operateur:Kupesa formasio ya bantu yina ke salaka kisalu, kuzikisa nde bo ke bakisa mbote-mbote bupusi yina mpasi ya ba électrode ke vandaka ti yo na zulu ya kikalulu ya kusoda, kuzaba mitindu ya mbote ya kutula baparametre, mayele ya kuyidika mambu, mpi bansiku ya kutala kana kisalu kele mbote.
FAQ
Q: Keti pression ya kuluta ngolo ke lombamaka ntangu yonso sambu na soudure ya décharge ya capaciteur?
A: Ve, mbala mingi, soudure ya CD kesadilaka ngolo mingi sambu decharge kele nkufi mpi kubwa ya projection kesalamaka nswalu, kansi valere ya mbote ketadila mutindu bo mesala ba joint, ngolo yina bo mebumbaka mpi bisadilu. Ngolo mingi kesadisaka kaka kana yo ketomisa kisika ya kuvanda mpi mutindu ya kusala mambu kukonda kukanga tiya yina kebasikaka to kubebisa kitini ya kisalu.
Q: Keti mono fwete yika voltage ya charge na nima ya kukumisa ngolo ya electrode mingi?
A: Na mbala mosi ve. Ntete zikisa sambu na nki bo yikaka ngolo mpi kana projection, bisadilu mpi condition ya contact kele mbote. Kana contact mecanique kele stable kansi ngolo ya soudure me lunga ve, ngolo ya bo me bumba lenda soba na nima na nzila ya ba échantillons contrôlés.
Q: Keti mpasi ya kuluta ndilu lenda sala nde soudure kuvanda madidi?
A: Yo lenda sadisa na kusala soudure mosi ya fioti to ya kukonda kukuka na kukulumusaka ngolo ya interface to na kufyotunaka projection mosi na ntwala kibeni. Kansi, ngolo ya fioti ya bo me bumba, ba électrode ya kubeba, kisika ya mbote ve mpi geometrie ya projection ya mbi lenda basisa bidimbu ya mutindu mosi.
Q: Sambu na nki soudure ke panzanaka ata ntangu réglage ya pression kele mingi?
A: Pression yina bo ke monisa lenda vanda ve kiteso mosi ti ngolo ya ngolo yina kele na kisika yina bo ke vukisaka bima. Tala mutindu ba électrode kele, muvema ya cylindre, bisika ya kisalu, mutindu ya kuswaswana ya projection mpi ngolo ya bo me bumba. Ngolo ya kuluta ndilu lenda basisa mpi masa ya ke panzana ata ngolo me fwana.
Q: Inki mutindu nsiku ya pression fwete ndimama?
A: Sadila mutindu ya kumeka yina bo me tubila na kutadila kitini ya me manisa. Ba metode ya mingi kele torque, kupusa-na nganda, kuzenga, kukangama, kuzenga mpi kumeka section transversale-. Sonika ngolo, ngolo ya bo me bumba, mutindu ya electrode mpi bamvutu ya kumeka sambu na konso parametre ya bo me ndima.
Nsukilu
E nsongo mia electrode, nze mosi muna nsiku mia mfunu muna salu kia soudura CD, mifilanga directamente e mpila ya soudera. Kuluta ngolo ke nataka kaka ve na kukulumusa nene ya bima ya bo me vukisa mpi na kukulumusa ngolo ya bima yina bo me vukisa kansi yo ke basisaka mpi mambu mingi ya ke tadila kikalulu bonso “ba soudure ya madidi,” kubasisa bibende, mpi kukangama mingi, yina lenda sala nde bisadilu kubeba nswalu. Na kutulaka na mutindu mosi ya siansi ngolo ya ba électrode, na kuyidikaka na mutindu mosi ya ngolo courant mpi ntangu ya kusoda, mpi na kusadilaka mitindu ya ngolo ya kutanina mpi ya kuzikisa kana bima kele mbote, bantu yina kesalaka bima lenda kulumusa mbote-mbote bigonsa yai, mpi kutomisa mpenza stabilité ya processus mpi qualité ya bima ya soudure ya CD.
Sambu na kukatula mbote-mbote makuki ya kusala kisalu ya ba soudeur ya CD na ba application ya mutindu na mutindu ya mpasi ya industrie, yo kele mbote na kuvukisa ba mesure yai ya optimisation technique ti calibration ya bisadilu ya professionnel mpi ba programe ya formation ya ba operateur ya ke landa. Kaka na nzila ya mutindu yai ya mvimba, konso soudure lenda kuma ngolo mpi kutudila ntima ya mbote, mpi yo lenda pesa bantu ya mumbongo nswa ya kutesana ti bantu ya nkaka.


